

































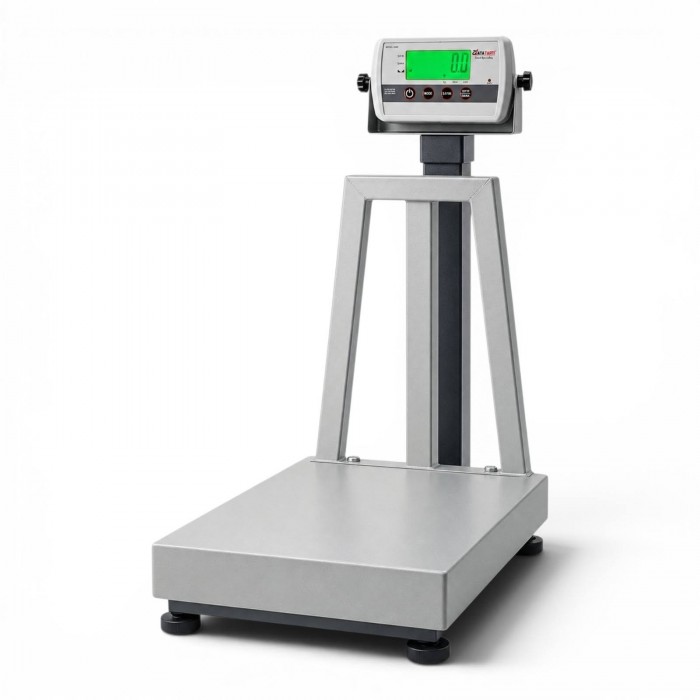
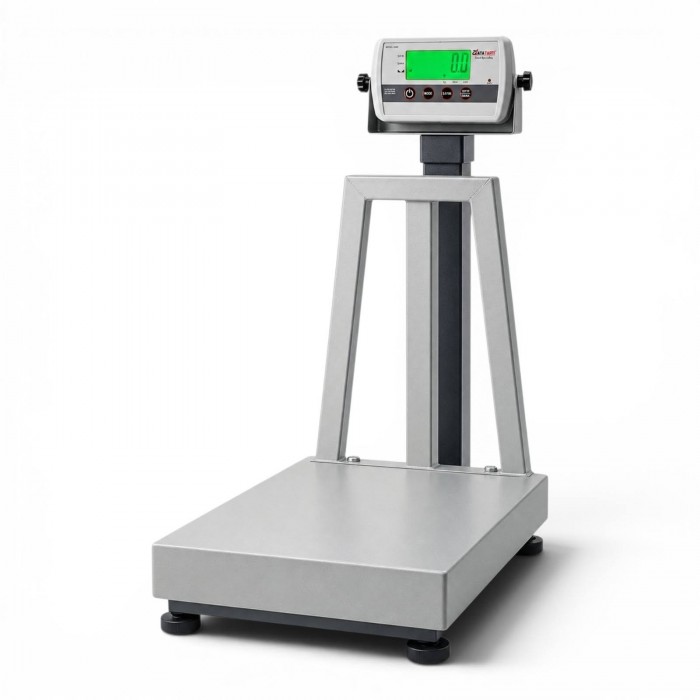
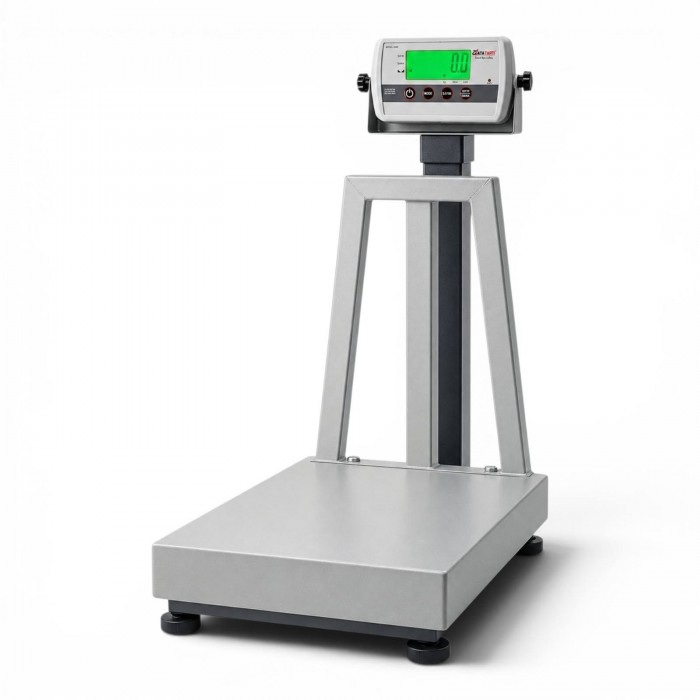
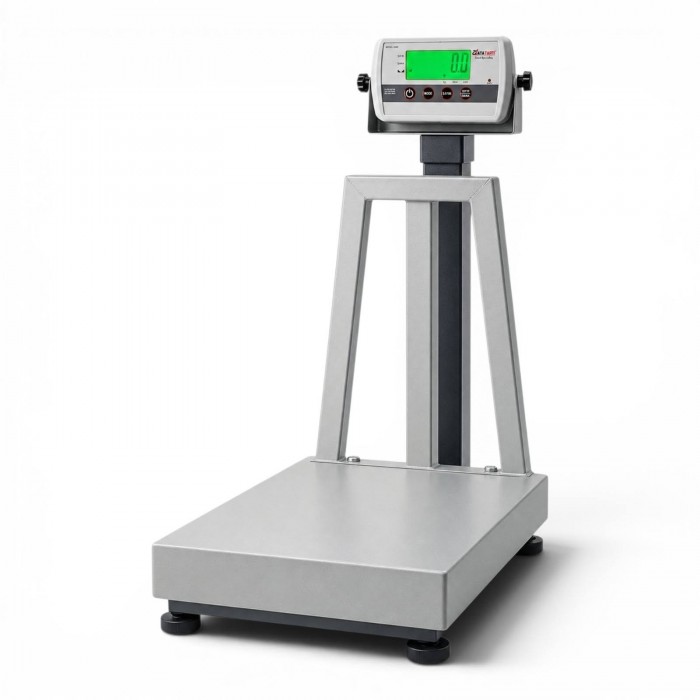






























Endüstriyel Tartım Otomasyonu: PLC Entegrasyonu ve Devreye Alma
Üretim hattında ağırlığı PLC ekranına taşımak entegrasyonun ilk adımıdır. Asıl kontrol, bu sayının hangi tartıma ait olduğunu, ne zaman geçerli sayıldığını ve bağlantı kesildiğinde sistemin nasıl davranacağını belirlemektir. İndikatör 12,50 kg gösterirken PLC aynı sayıyı gösterebilir; fakat kayıt eski partiye bağlanır veya kararsız değer üretime gönderilirse sonuç işe yaramaz. Bu rehber, bir tartım noktasını kuran üretim, bakım ve otomasyon ekiplerinin tekliften devreye almaya kadar birlikte doğrulayabileceği adımları anlatır.
Önce tartımın hangi kararı vereceğini tanımlayın
Aynı ağırlık verisi bir operatörün görmesi, bir dolumun tamamlanması veya bir partinin kayda girmesi için kullanılabilir. Bu üç işlemde gereken bilgi farklıdır. Ekranda anlık değişim görülebilir; ancak stok kaydına yalnız tamamlanmış ve tanımlanmış bir tartım girmelidir. Otomatik bir makineye verilen komutta ise sonucun güncelliği, ilgili çevrime ait olması ve hata durumunda hangi işlemin engelleneceği de belirlenmelidir. Cihazı seçmeden önce ölçümden sonra ne olacağını bir cümleyle yazın.
Örneğin bir hammadde istasyonunda iş emri, parti kodu ve net ağırlık beraber kaydedilecekse yalnız ağırlık gönderen bağlantı yetmez. İş emri nereden gelecek, operatör hangi noktada onay verecek ve ağ kesildiğinde tamamlanmış işlem nerede bekleyecek, birlikte kararlaştırılmalıdır. Bir tank dolumunda ise yalnız kayıt tutmak yeterli olmaz; kontrolün hangi cihazda yürütüldüğü ve ölçüm geçersizse tesisin nasıl tepki vereceği proje tasarımına girer. Ürün kodu ve birim değişiminde bu kararların yeniden doğrulanması gerekir.
Yük hücresinden işletme kaydına kadar yolu çizin
Yük hücresi yükle ilişkili bir elektrik sinyali üretir. Uygun indikatör, transmitter veya PLC tartım modülü bu sinyali işler. Operatörün kullandığı HMI veriyi gösterir; PLC, projede tanımlanan koşullarla çevrimi yönetebilir. SCADA, birden fazla noktayı izlemek ve olayları kaydetmek için kullanılabilir. ERP ise iş emri, parti ve stok gibi iş kayıtlarını tutabilir. Bir sistemde bunların hepsinin bulunması gerekmez. Kimin hangi verinin asıl kaynağı olduğu, cihaz sayısından daha önemlidir.
Örneğin dijital ekranı olan bir indikatör sahadaki personele ağırlık sunarken, veri kaydını PLC başlatabilir. Tersine, uygun donanımın kendi dolum işlevi varsa PLC başka bir görev üstlenebilir. Her iki cihazın da ayrı ayrı dolumu yönetmesi veya biri dururken diğerinin çalışmaya devam etmesi istenmeyen bir durum yaratabilir. Tartımın sahibi, komutların sahibi ve kaydın sahibi kabul planında ayrı yazılmalıdır. Güvenlik işlevleri tesisin risk değerlendirmesi ve yetkin ekibin tasarımıyla belirlenir; genel amaçlı tartım çıkışı tek başına güvenlik devresi yerine geçmez.
Arayüzü ihtiyaca göre seçin
- Röle veya dijital durum çıkışı, uygun donanımda limit ya da tamamlandı gibi bir durum iletebilir. Ekrandaki HI ve LO işaretleri, modelde fiziksel çıkış olduğunu kanıtlamaz.
- Analog aktarım kullanılıyorsa çıkış ve alıcı giriş aralığı, karşılık gelen ağırlık noktaları ve geçersiz sinyalin nasıl anlaşılacağı belgelenmelidir. Ham yük hücresi sinyalini standart PLC analog girişiyle eşdeğer saymayın.
- Seri haberleşmede fiziksel bağlantı ve protokol ayrıdır. RS-232 veya RS-485 ifadesi tek başına Modbus, belirli bir veri biçimi ya da PLC uyumu anlamına gelmez.
- Üretici Modbus desteği veriyorsa fonksiyon, adresleme, veri tipi, ölçekleme ve durum bilgilerini tam modelin dokümanından doğrulayın. Aynı protokolü kullanan iki cihazın ağırlığı aynı kayıtta tutması gerekmez.
- Ethernet bağlantısı ağ erişimi sağlar; hangi protokol ve veri biçiminin sunulduğunu ayrıca doğrulayın. Portun bulunması, ERP veya SCADA ile hazır entegrasyon olduğu anlamına gelmez.
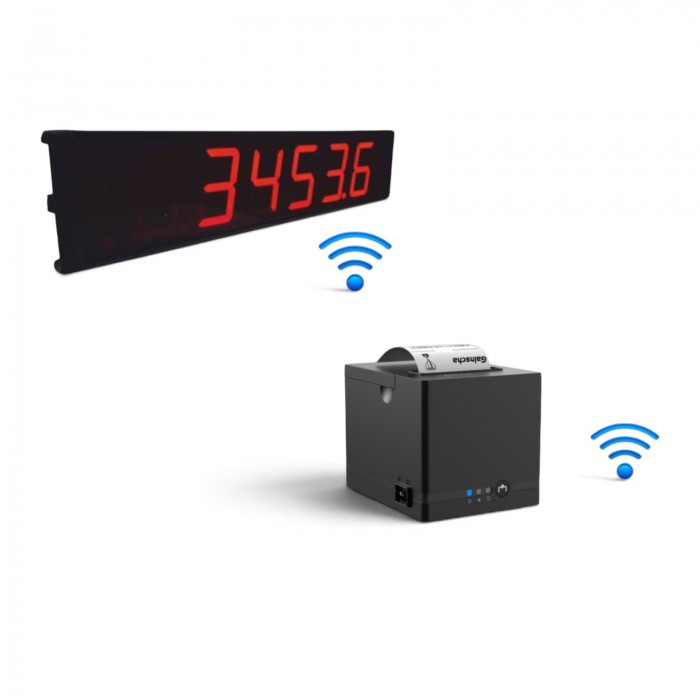
Bir model seri portu yalnız yazıcıya uygun çıktı veya sürekli metin akışı için sunabilir. Başka bir model ölçümle birlikte kararlılık, taşma veya brüt/net durumunu ayrı alanlarda aktarabilir. Teklif alırken bir örnek mesaj, kayıt haritası veya çıkış açıklaması isteyin. Cihaz ekranında gördüğünüz her bilginin aktarılabilir olduğunu varsaymayın. Modül opsiyonel ise teslim edilecek cihazda yer alıp almadığı yazılı olsun. Seri kablonun ucu benziyor diye elektriksel uyum veya iletişim ayarı belirlenmiş olmaz.
Sayının birimini, işaretini ve geçerliliğini sınayın
Basit bir örnek: Ekran 12,50 kg, gelen ham değer 1250 ise iki ondalık basamak ancak cihazın veri tanımı bunu söylüyorsa uygulanır. Bir başka sistem aynı ağırlığı gram olarak veya farklı bir veri biçimiyle gönderebilir. Ekranda kilogram, arşivde gram kullanılıyorsa dönüşüm tek yerde tanımlanmalı ve hem kayıt hem ekran çıktısında birim görünmelidir. Birden fazla program aynı dönüşümü yaparsa ondalık iki kez kayabilir; değer makul görünüyor diye hata fark edilmeyebilir.
Boş platform, örnek kontrol yükü ve işin normal çalışma aralığında farklı değerlerle ekranı ve PLC kaydını yan yana kontrol edin. Destekleniyorsa eksi değer ve brüt/net geçişi de sınanmalıdır. Örneğin paletli bir yükün brüt ağırlığıyla ürünün net ağırlığı farklı raporlara gidebilir. Çevrim kimliği, birim, hangi ağırlık türünün kullanıldığı ve daranın kaynağı kayıtla ilişkilendirilmiyorsa sonradan aynı sayıyı doğru yorumlamak güçleşir.
Kararlı tartım ile yeni tartımı birbirinden ayırın
Birçok bağlantı saniyede birden fazla veri üretebilir; ekranda aynı sayı birkaç kez görülür. Bu durum her değerin yeni bir tartım olduğunu göstermez. Bir kutu üç saniye kefede kalıyorsa her veri paketini stok hareketi saymak çoğaltılmış kayıt üretir. Bir tartımın hangi olayla başladığını, hangi koşulla kabul edildiğini ve hangi olayla kapandığını tanımlayın. Kabul için cihazın sağladığı kararlılık bilgisi, çevrim onayı veya tesiste doğrulanmış başka bir koşul birlikte değerlendirilebilir.
Uygulanabilir bir senaryoda operatör iş emrini seçer, yükü yerleştirir, cihaz ölçümü geçerli olarak bildirir ve PLC bu çevrim kimliğiyle tek kayıt oluşturur. Sonraki işlem için mevcut çevrimin kapanması gerekir. Verinin yeniden gönderilmesi bekleniyorsa aynı çevrim kimliğiyle gelen kaydı ikinci işlem saymama kuralı oluşturun. Aynı kiloya sahip iki farklı kutunun art arda gelmesi de sınanmalıdır: sayı değişmedi diye ikinci kutu atlanmamalıdır.
Bağlantı koptuğunda ve geri geldiğinde ne olacak?
Bir arayüzde son ağırlık görünmeye devam edebilir. Ekranın donmuş bir değeri güncelmiş gibi sunması, tamamen boş görünmesinden daha yanıltıcı olabilir. Bu nedenle alıcı tarafta son geçerli verinin zamanı ve iletişim durumu takip edilmelidir. Uygulamaya uygun süre aşımı belirlendiğinde veri geçersiz işaretlenir. Ağ hatasını sıfır yük olarak yazmak veya önceki tartımı otomatik kullanmak, kayıt ve kontrol hatasına dönüşebilir.
Kayıt tarafında bağlantı döndüğünde hangi işlemlerin gönderildiğini ayırt edin. Çevrim kaydı oluşmuş fakat üst sistemden alındı onayı gelmemişse yeniden deneme aynı işlem kimliğiyle yapılabilir. Kontrol tarafında ise bağlantı geri geldi diye yarım kalmış bir çevrimin kendiliğinden devam edeceği varsayılmamalıdır. Duruş, yeniden başlatma ve operatör onayı koşullarını makine tasarımcısı belirler. Bu senaryoları üretim sırasında keşfetmek yerine planlı kabul denemesinde prova edin.
Üç istasyon örneğiyle ihtiyaçları ayırın
Bir mal kabul noktasında operatör sabit bir platformda paleti tartar. Burada asıl ihtiyaç siparişle ilişkilendirilmiş tek kayıt, doğru dara ve tekrar tartımda önceki kayda ne yapılacağının bilinmesidir. Yazıcı kullanılacaksa fiş veya etiket çıktısının işlem kimliğiyle eşleşmesini kontrol edin. Çıktı alınması, stok sisteminin kaydı kabul ettiğini kendiliğinden kanıtlamaz.
Bir parti dolumunda sistem kaba ve ince dolum gibi kademeler kullanabilir. Hedefe yaklaşırken ürün akışı, besleyici durduktan sonra düşmeye devam eden malzeme ve mekanik titreşim son değeri etkileyebilir. Devreye alma yalnız boş haznede haberleşmeyi görmekten ibaret değildir. Gerçek malzemeyle, beklenen çalışma şartlarında ve tanımlanmış çevrim sonu koşullarında sonuç kaydedilmelidir.
Bir bantlı kontrol istasyonunda ise hareket hâlindeki ürünün tartımı ve sınıflandırılması söz konusudur. Ürünlerin aralığı, bant hareketi ve varsa ayırma düzeni birlikte denenmelidir. Sabit platformda kontrol yükünün doğru okunması, üretim hızındaki dinamik performansı tek başına göstermez. Uygun ürünün yanlışlıkla ayrılmasını ve uygunsuz ürünün hatta kalmasını ayrı ayrı sınayın; yalnız alarmın ekrana geldiğini görmek fiziksel ayırmanın gerçekleştiğini göstermez.
Teklif ve devreye alma için ortak bir kabul listesi hazırlayın
- Mevcut tartım noktası, tam cihaz modeli, kullanılan yük hücreleri, işlev ve ortam koşulları belgelenmeli. Yeni bir gösterge mekanik taşıma kapasitesini artırmaz.
- Ağırlık birimi, işaret, ondalık, brüt/net, kararlılık ve hata bilgileri için örnek kayıt hazırlanmalı. Cihazda olmayan alanlar otomatik varsayılmamalı.
- Bir çevrimin başlangıcı, geçerli tartım anı, kaydı oluşturan olay ve tekrar gönderimde tek kaydı koruma yöntemi ayrı yazılmalı.
- Sıfır, birkaç kontrol yükü, dara, aynı ağırlıkta iki çevrim, iletişim kesintisi ve yeniden başlatma üretimden ayrılmış test koşullarında doğrulanmalı.
- Onaylanan model, ayar ve yazılım sürümü teslim kaydına eklenmeli; sonraki değişikliklerde hangi kabul testlerinin tekrarlanacağı belirlenmeli.
Ekran adımı küçük diye tesisin ölçüm hedefini karşılayacağı sonucuna varmayın. Okunabilirlik, tekrarlanabilirlik ve kabul edilen sapma ayrı konulardır. Kalibrasyon, ölçüm sonucunun referansla ilişkisini belirlemeye yardım eder; PLC’de ondalık düzeltmek mekanik veya metrolojik bir sorunu çözmez. İlk olarak göstergedeki ve PLC’deki sonucun nerede ayrıldığını saptayın. Gösterge doğru, kayıt yanlışsa veri yorumunu; ikisi de yanlışsa ölçüm düzenini ve yetkili teknik kontrol ihtiyacını ele alın.
Sahada sistem devredildikten sonra bakım ekibinin aynı denemeyi tekrarlayabilmesi için iyi ve hatalı örnekleri birlikte saklayın. Bir yazılım güncellemesinden sonra aynı iş emriyle iki kayıt oluşuyorsa veritabanını elle temizlemek kalıcı çözüm değildir; çevrim kimliği ve yeniden gönderim davranışı test edilmelidir. Başarı ölçütünü gerçek işten seçin: doğru ağırlık, doğru işlemle eşleşmiş ve sistem tekrar başladığında da izlenebilir durumda olmalıdır.
Sapmayı ekran, veri ve süreç olarak ayırın
Bir operatör aynı ürünün kayıtta farklı göründüğünü bildirdiğinde üç değeri aynı çevrim için yan yana getirin: indikatör ekranı, PLC’nin aldığı ham veri ve üst sistemde yazılan sonuç. İlk ikisi farklı görünüyorsa birimi, veri alanını ve alınan mesajın zamanını kontrol edin. PLC ile üst sistem farklıysa ikinci bir birim dönüşümü, yuvarlama veya yanlış iş emri eşleşmesi olabilir. Üçü de birbirine uyuyor ama sonuç beklenenden sapıyorsa mekanik temas, yerleşim, dara ve ölçümün alındığı anı inceleyin. Bu karşılaştırma sırasında ayar değiştirmeden önce mevcut koşulları kayda alın; aksi hâlde iki sorun birbiriyle karışabilir.
Ölçümün hangi hızda güncellendiği ve operatörün ekrandaki bilgiyi ne sıklıkta gördüğü de farklı olabilir. Daha sık okuma, cihazın daha hızlı veya daha doğru ölçtüğü anlamına gelmez. Titreşimli bir istasyonda filtre değişikliği okumayı sakinleştirirken tepki süresini de değiştirebilir. Kontrol çevrimi için kabul edilebilir gecikmeyi gerçek ürünle ölçün; filtreyi artırıp ekranı sakinleştirmek, hareketli hatta alınacak kararı tek başına güvenilir yapmaz.
İlk vardiya için kısa bir olay kaydı hazırlayın. Bir problem görüldüğünde istasyon, çevrim numarası, saat, ürün, ekrandaki ağırlık, kayıt sonucu ve varsa hata mesajı yazılsın. Ekip bu örneklerle aynı hatayı tekrar üretebiliyorsa sorunun sınırını bulmak daha kolaydır. Teknik doküman ve deneme sonuçlarını değişiklikten sonra güncellemek, sonraki bakımın eski ayarlara göre yapılmasını önler.
Yerel ekran, limit takibi ve veri çıkışı gereksinimlerini birlikte değerlendirin.
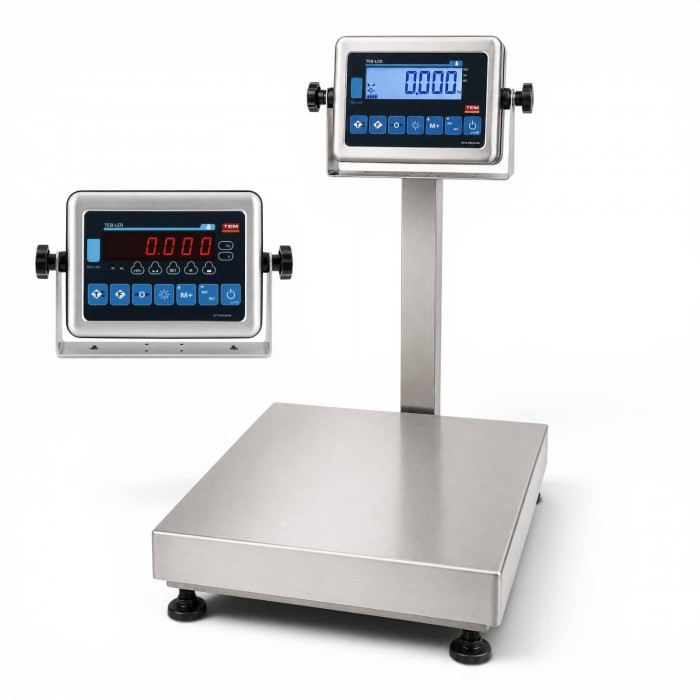
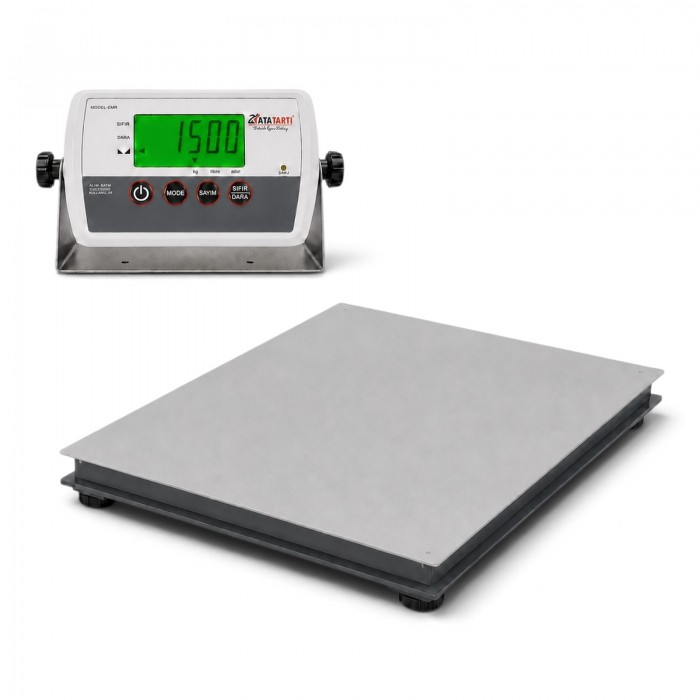
Gösterge, kontrol ve veri aktarımı için bağlantı seçeneklerini karşılaştırın. Ürünü İncele → Ata EMR+ Tartım İndikatörü
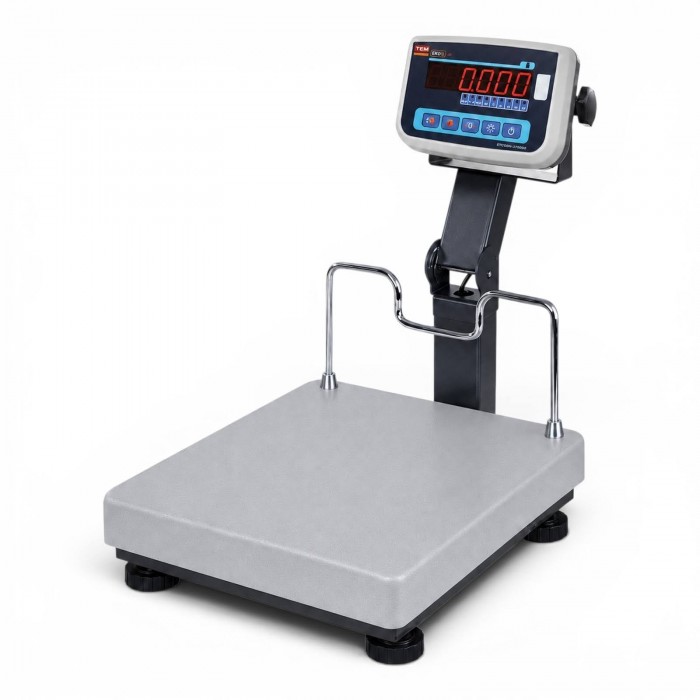
Platformda tartım ve limit takibi için opsiyonel RS232 bağlantısını inceleyin. Ürünü İncele → TEM XK3160-LED Tartım İndikatörü
Sayım ve limit işlevlerini, PC veya yazıcı için opsiyonel RS232 ile birlikte değerlendirin.
Sık Sorulan Sorular
Tartım verisi, bağlantı ve kabul testiyle ilgili kısa yanıtlar.
RS-485 portu olan her cihaz Modbus ile konuşur mu?
Hayır. RS-485 fiziksel arayüzü tarif eder. Modbus desteği, seri iletişim ayarları ve veri haritası tam cihaz dokümanından ayrı ayrı doğrulanır.
PLC’ye gelen değer indikatörden neden farklı olabilir?
Yanlış birim, ondalık, kayıt adresi, işaret veya bayt sırası buna yol açabilir. Aynı anda ekranı ve ham veriyi karşılaştırarak farkın nerede başladığını bulun.
Kararlı durum her seferinde yeni tartım demek mi?
Hayır. Bir yük kefede beklerken kararlı durum birden fazla mesajda kalabilir. Yeni çevrim ve tek kayıt kuralları ölçüm değerinden ayrı izlenmelidir.
Veri kesildiğinde son değer kullanılabilir mi?
Son değer geçmiş bilgi olarak gösterilebilir. Kontrol ve yeni kayıt için güncelmiş gibi kullanılmamalı; zaman aşımı ve hata davranışı projede sınanmalıdır.
Net ve brüt ağırlık aynı kayda yazılabilir mi?
Ayrı alanlara yazılabilir. Hangi değerin cihazdan geldiğini ve hangisinin hesaplandığını açık tutun; aynı darayı iki kez düşmeyin.
HI ve LO göstergeleri röle çıkışı olduğunu gösterir mi?
Ekrandaki uyarı fiziksel çıkışın kanıtı değildir. Çıkış tipi, donanım seçeneği ve uygun işlevin o modelde bulunup bulunmadığı kontrol edilir.
İndikatörü değiştirmek tartım kapasitesini artırır mı?
Hayır. Platform ve yük hücrelerinin sınırları ayrı kalır. Değişimde sistem uyumu, ölçüm performansı ve veri aktarımı birlikte sınanmalıdır.
Sabit yük denemesi checkweigher için yeterli mi?
Hayır. Üretim hızı, ürün aralığı ve ayırma sistemiyle dinamik test de gerekir. Bir alarmın ekranda görünmesi ürünün fiziksel olarak ayrıldığını kanıtlamaz.
Aynı tartım ERP’ye iki kez gittiyse neye bakılır?
Çevrim kimliğini, alındı onayını ve bağlantı geri geldiğinde yeniden gönderme kuralını kontrol edin. Aynı çevrimin tekrar iletimi ikinci işlem üretmemelidir.
Kabul testi kalibrasyonun yerine geçer mi?
Hayır. Entegrasyon testi, verinin ve sürecin beklendiği gibi işlediğini sınar. Ölçüm performansı, kalibrasyon ve varsa uygunluk işlemleri kendi kapsamlarında değerlendirilir.
Kabul örneklerinde doğru çevrim, yanlış birim ve iletişim kesintisini ayrı ayrı sınayın.
Tartım Noktanızı Birlikte Değerlendirelim
Mevcut indikatör modelini, iş akışını ve istenen veri çıkışını paylaşın.