




























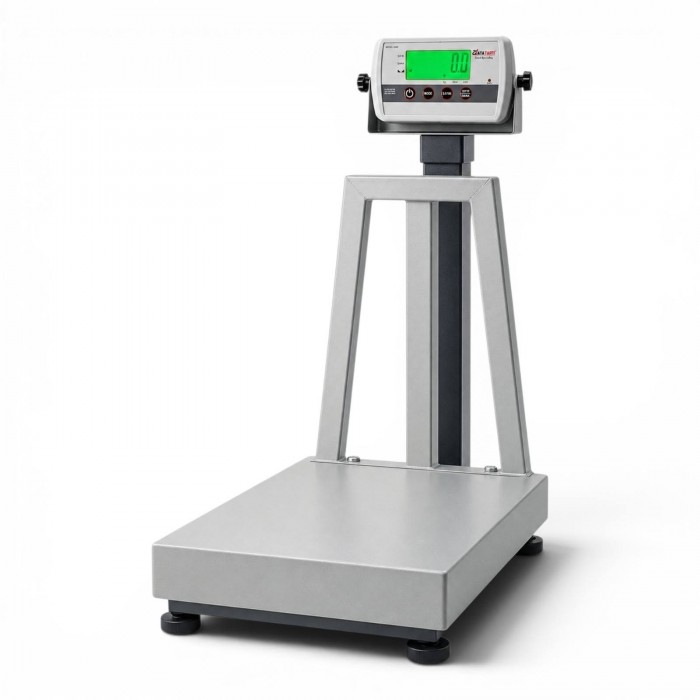


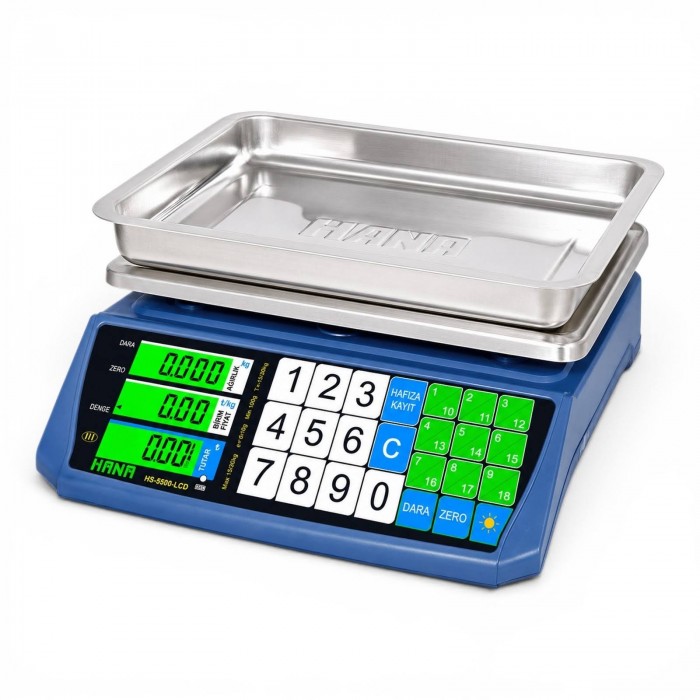

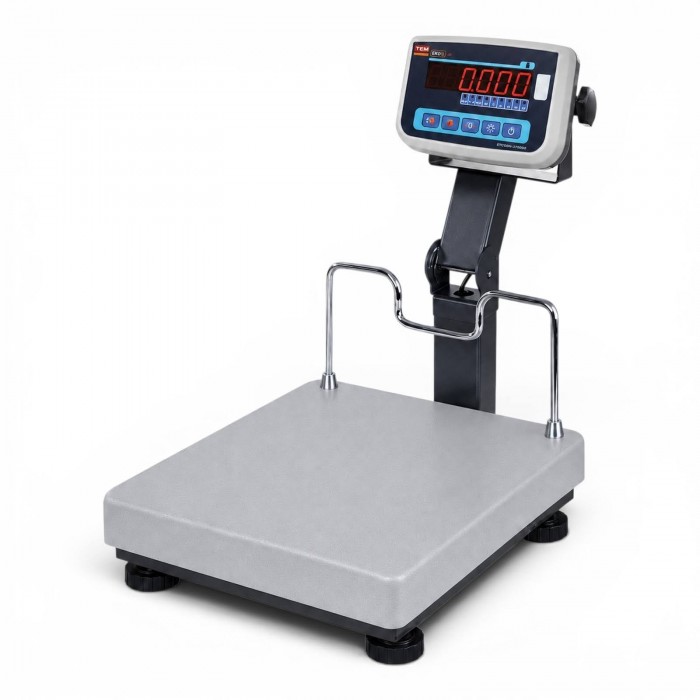


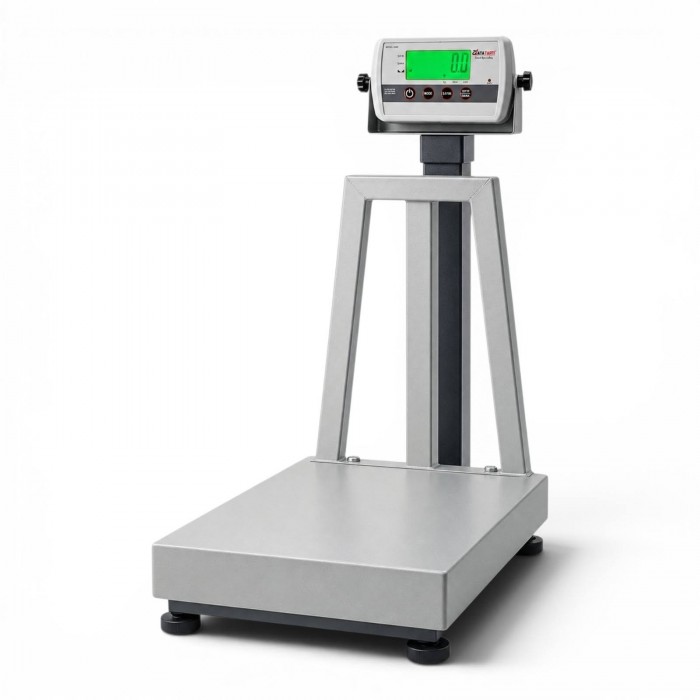
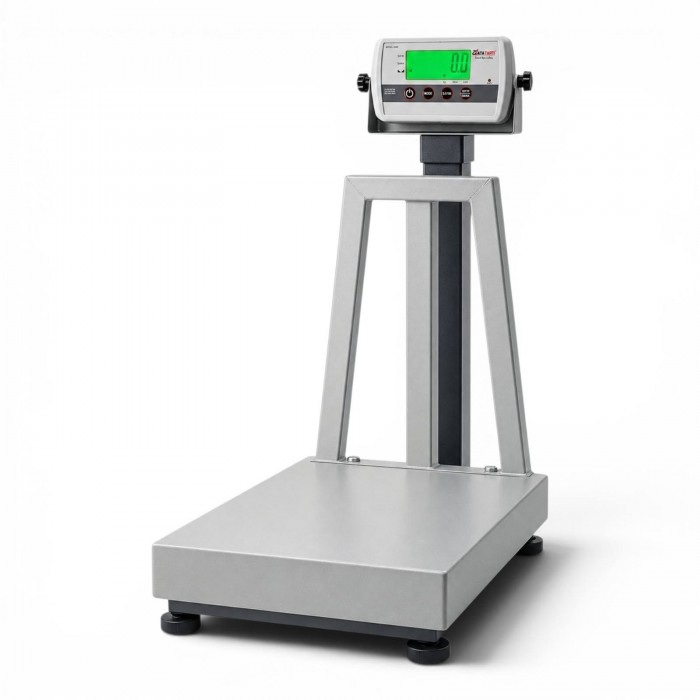
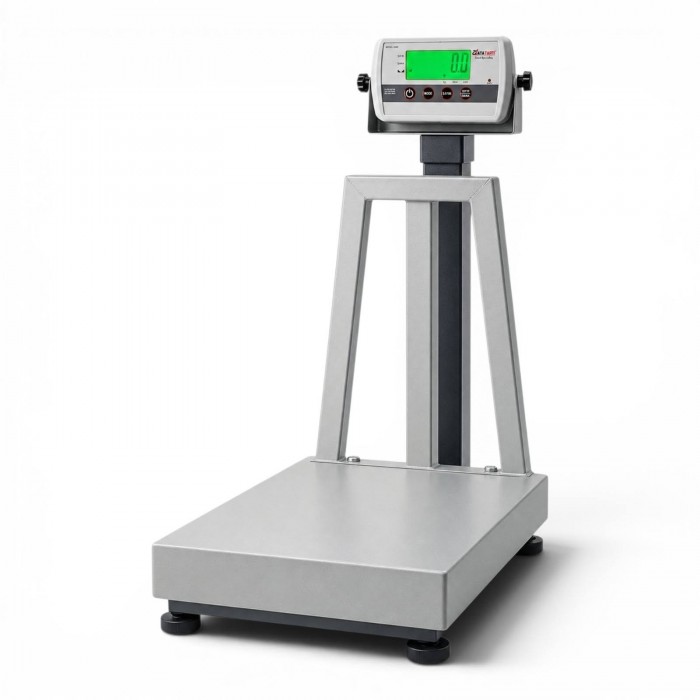
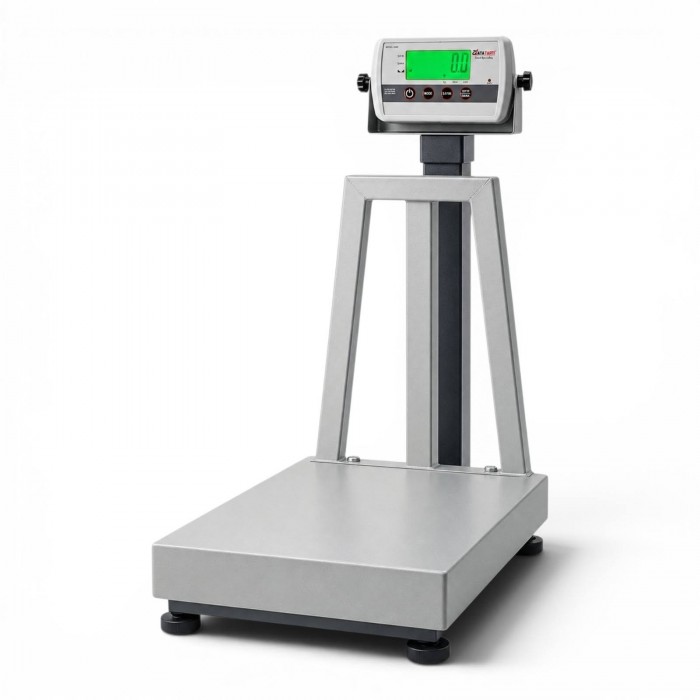






























Endüstriyel Terazi Kalibrasyonu: Test ve Kontrol Planı
Endüstriyel terazi kalibrasyonu, göstergenin bilinen referans yüklerle ilişkisini ve ölçüm belirsizliğini belirler. Üretimde güvenilir tartım için buna uygun bir test kapsamı, önceden belirlenmiş kabul sınırları ve kalibrasyonlar arasında yapılan rutin kontroller eşlik etmelidir. Bu rehber; platform, palet ve yer tipi terazilerde saha hazırlığını, sonuçların değerlendirilmesini ve sorun görüldüğünde izlenecek adımları açıklar.
Kalibrasyon, ayar ve rutin kontrol neyi ifade eder?
Kalibrasyon, belirli koşullarda referans yüklerle terazi göstergesi arasındaki ilişkiyi ortaya koyar; sonuçlar ölçüm belirsizliğiyle birlikte değerlendirilir. Ayar, cihazın gösterimini değiştiren müdahaledir. Ayar yapılması, müdahale sonrasındaki performansın ölçülmesi ihtiyacını ortadan kaldırmaz. Rutin kontrol ise iki kalibrasyon arasında, tanımlı bir yöntem ve uygun kontrol yüküyle değişimi izlemek için yapılır.
Göstergenin sıfırlanması, dara alınması veya bir CAL işleminin tamamlanması tek başına kapsamlı kalibrasyon kanıtı değildir. Kırık bağlantının onarılması da ayrı bir servis işidir. İşletme kayıtlarında hangi işlemin yapıldığını açıkça yazmak, bir sonraki kontrolde karşılaştırılabilir sonuç bulmayı kolaylaştırır.
Bu anlatım, yükün durduğu ve sonucun operatör tarafından okunduğu statik tartım içindir. Otomatik dolum, bant üzerinden tartım veya hareketli yük kontrolünde statik terazi testleri tek başına hattın performansını göstermez; ilgili sistemin çalışma yöntemine uygun ek değerlendirme gerekir.
Önce üretimdeki tartım görevini tanımlayın
Kalibrasyon talebini yalnız cihazın maksimum kapasitesiyle açmayın. Mal kabulde ağır palet tartan cihaz ile üretim reçetesinde küçük katkı miktarını ölçen cihaz farklı sorulara cevap verir. İşletme, hangi ağırlık aralığında ne kadar hataya izin verebildiğini belirtirse test planı gerçek kullanıma yaklaşır.
- Çalışma aralığı: En küçük kritik miktarı, sık kullanılan yükleri ve en ağır normal brüt yükü kaydedin.
- Yükün yerleşimi: Palet ayakları, kasa veya kap platforma nasıl oturuyor? Yük çoğunlukla merkezde mi, farklı konumlarda mı tartılıyor?
- Dara kullanımı: Kap ve ambalaj ağırlığını belirtin. Dara ekrandaki net değeri değiştirir; fiziksel yükü azaltmaz.
- İşlem sonucu: Ölçüm reçeteyi, sevkiyat miktarını, stok kaydını veya kabul kararını nasıl etkiliyor?
- Kabul sınırı: İlgili süreç toleransını ve varsa ayrı yasal kullanım şartını yazın; bunları ekran adımıyla eşitlemeyin.
Örneğin aynı cihazda hem ağır palet hem küçük numune tartılıyorsa yalnız palet ağırlığında iyi sonuç alınması numune görevini doğrulamaz. Test talebinde her iki kullanımın da görünmesi gerekir. Uygun çalışma aralığını sağlayamayan cihaz için daha sık ayar yapmak yerine tartım görevini veya cihaz seçimini yeniden değerlendirin.
Saha hazırlığı: sonucu değiştirebilecek koşulları kaydedin
Test, terazinin normal çalıştığı yer ve düzen için planlanmalıdır. Cihazı başka yere taşıyıp farklı zeminde sınamak, üretimdeki yerleşimi temsil etmeyebilir. Taşıma veya yeniden kurulum sonrasında hangi kontrollerin gerektiği ayrıca değerlendirilir.
Operatörün hazırlık notu kısa ve somut olsun: cihaz kimliği, yerleşim, kullanılan gösterge, görünür hasar, son servis işlemi ve bildirilen belirti. Güvenle gözlenebilen platform teması, birikmiş malzeme, kablonun çekilmesi veya yükün platform dışından destek alması gibi durumları da not edin. Platformun altına girmek veya yük kaldırmak gerektiğinde işi uygun ekipmanla yapabilecek personele bırakın.
Başlangıçta platform boş olmalı; sıfır ve dara durumu bilinmelidir. Isınma süresi ve seviyelendirme işlemi cihazın kendi talimatına göre tamamlanır. Test sırasında üretim hareketinin, titreşimin veya değişen çevre koşullarının sonucu etkileyip etkilemediği kayda alınır. Bütün cihazlar için tek bir bekleme süresi ya da tek sıcaklık değeri kullanmayın.
Tek bir yük yeterli değil: test planında hangi sorular bulunmalı?
Bir referans yükte beklenen değerin görülmesi yararlı bir bulgudur; bütün çalışma aralığına ve yük konumlarına ilişkin sonuç vermez. Hizmeti planlarken aşağıdaki soruları kullanın. Yük büyüklükleri, tekrar sayıları, konumlar ve hesaplama yöntemi yetkin personelin belirlediği prosedürde açık olmalıdır.
| Kontrol / test | Yanıtladığı soru | Kayıtta bulunacak bilgi |
|---|---|---|
| Sıfır ve sıfıra dönüş | Yük kaldırılınca başlangıç durumu korunuyor mu? | Başlangıç ve boşaltma sonrası gösterge |
| Tekrarlanabilirlik | Aynı yük, aynı koşulda benzer sonuç veriyor mu? | Tekrarlar ve sonuçların dağılımı |
| Farklı yüklerde gösterge hatası | Seçilen aralıkta gösterge referanstan ne kadar ayrılıyor? | Referans değer, gösterge, hata ve belirsizlik |
| Yük konumu / köşe etkisi | Aynı yükün yeri değişince sonuç değişiyor mu? | Yükün konumu ve her konumdaki okuma |
| Dara kullanılan iş akışı | Kapla yapılan net tartım ihtiyacı karşılıyor mu? | Kap/dara düzeni, brüt yük ve net sonuç |
Test kayıtlarında ayar öncesi durum ile ayar sonrası durum ayrılmalıdır. Önceki sapmayı görmeden yalnız düzeltilmiş sonucu saklamak, geçmiş üretim kayıtlarının etkilenmiş olma ihtimalini değerlendirmeyi zorlaştırır. Ayar sonrasında ilgili testlerin yeniden yapılması ve yeni sonuçların kaydedilmesi gerekir.
Konuma göre farklı okuma görüldüğünde doğrudan “loadcell bozuk” sonucuna atlamayın. Bulguyu yük konumuyla birlikte servis ekibine iletin. Loadcell toplama kutusu içindeki ayarlara rastgele müdahale etmek, sorunun kaynağını saklayabilir. Mekanik durum, bağlantılar ve sinyal yolu yetkin personel tarafından birlikte değerlendirilmelidir.
Referans yükü ve sonuç kabulünü doğru ele alın
Üzerinde ağırlık yazan bir ürün kolisi veya başka terazide tartılmış palet, bu nedenle kalibrasyon standardı olmaz. Kullanılacak referans yükün izlenebilirliği, belirsizliği ve kullanım durumu testin amacına uygun olmalıdır. Her kapasite ve tolerans için aynı ağırlık sınıfı yeterlidir diye genelleme yapılamaz.
Ekran adımı, hata ve belirsizlik farklı bilgilerdir
Taksimat, ekranın hangi adımlarla değiştiğini gösterir. Gösterge hatası, gösterilen değerin referans değerden farkıdır. Ölçüm belirsizliği, ölçüm sonucuna atanabilecek değerlerin dağılımını sayısal olarak ifade eder. Küçük taksimat tek başına yüksek doğruluk kanıtı değildir. Kabul değerlendirmesi yalnız ekrandaki basamak sayısına dayanmaz; hata ve belirsizlik, önceden seçilmiş karar kuralıyla süreç sınırına karşı değerlendirilir.
Kavramı açıklayan varsayımsal örnek: Referans değer 200,0 kg, gösterge 200,2 kg ise gösterge hatası +0,2 kg olur. Bu iki sayı, sonucu “uygun” ilan etmeye yetmez. İlgili ölçüm belirsizliği, işletmenin izin verdiği sınır ve karar kuralı da gerekir. Örnekteki değerler herhangi bir ürünün kapasitesini veya doğruluk özelliğini belirtmez.
Küçük miktarlarda kullanılabilecek alt yük de yalnız en küçük görünen basamaktan çıkarılamaz. Sürecin istediği bağıl tolerans ve ölçüm belirsizliği birlikte önemlidir. Varsa cihazın onaylı Min değeri ile işletmenin belirli reçete için belirlediği uygun alt yük aynı kavram değildir.
Kabul kararını testten önce hazırlayın
Kalite sorumlusu şu soruya cevap vermelidir: “Bu ölçüm, hangi sınır içinde hangi iş için kullanılabilir?” Test sonucu geldikten sonra yalnız geçebilmek için toleransı değiştirmek, kararın dayanağını zayıflatır. Sonuç sınıra yakınsa belirsizliğin nasıl dikkate alınacağı önceden tanımlanmış olmalıdır; sadece “referansa yakın” ifadesiyle kabul verilmemelidir.
Kalibrasyon sertifikasında doğru cihaz kimliğini, yer ve koşulları, yük aralığını, sonuçları ve belirsizliği kontrol edin. Sonuçların işletmenizde kullanılan aralığı kapsayıp kapsamadığını ayrıca değerlendirin. Sertifika, her gelecek tartımın koşulsuz doğru olacağı veya bütün yasal kullanım şartlarının karşılandığı anlamına gelmez.
Kalibrasyon aralığı ile rutin kontrol sıklığını ayırın
Bütün endüstriyel teraziler için tek bir aylık ya da yıllık aralık uygun değildir. Kullanım yoğunluğu, hata halinde oluşacak sonuç, ortam, taşıma/darbe, önceki kalibrasyonlar ve rutin kontrol eğilimi birlikte değerlendirilir. Uygulanabilir yasal gereklilikler de ayrıca dikkate alınır. Takvim planını bu bilgilerle oluşturun; yalnız satın alma tarihinden başlatmayın.
Rutin kontrol planı ise kim tarafından, hangi yükle, hangi yöntemle ve hangi sınırla kontrol yapılacağını belirtir. Üretime başlamadan yapılan görsel ve sıfır kontrolüyle, referans yükle yapılan kayıtlı performans testi farklı işlerdir. Kontrolün sıklığını ve kapsamını hata riskine göre seçin; her kontrolü “kalibrasyon yapıldı” diye kaydetmeyin.
Uyarı sınırı, sonuç henüz kabul edilebilirken değişimi fark etmeye; kontrol sınırı, cihazın ilgili işte kullanılabilirliğini değerlendirmeye yarar. Aynı kontrol yükü ve aynı kayıt yöntemi kullanıldığında eğilim daha kolay izlenir. Sadece bugünkü sonucun geçtiğine bakmak yerine önceki sonuçlardan uzaklaşma olup olmadığını da değerlendirin.
Uygunsuzlukta önce ölçüm işini kontrol altına alın
Sınır dışı sonuç görüldüğünde aynı ürünü tekrar tekrar tartıp uygun sayıyı seçmeyin. İlgili tartım işini durdurun veya uygunluğu doğrulanmış başka cihazla sürdürün. Şüpheli ölçümleri işaretleyin; cihaz kimliğini, zamanı, yükü ve gözlenen belirtiyi kaydedin.
- Koşulu doğrulayın: Yanlış dara, yükün dışarıdan destek alması veya hatalı kontrol düzeni var mı? İlk sonucu kaybettirmeden inceleyin.
- Müdahaleyi kaydedin: Temizlik, yerleşim düzeltmesi, bağlantı onarımı veya ayar birbirinden ayrı yazılsın.
- Sonucu yeniden doğrulayın: Müdahale sonrası, etkilenen test kapsamı ve kullanım aralığı tekrar değerlendirilsin.
- Geçmiş etkiyi inceleyin: Son uygun kontrolden bu yana hangi partiler, sevkiyatlar veya kayıtlar etkilenmiş olabilir?
- Kullanıma dönüşü onaylayın: İlgili sorumlu, kabul sınırlarına göre cihazın hangi işte kullanılabileceğini kayda alsın.
Bir kontrolün başarısız olması, geçmişteki bütün tartımların hatalı olduğunu tek başına kanıtlamaz. Buna rağmen geçmiş etkiyi incelemeden cihazı yeniden üretime vermek de yeterli değildir. Elinizdeki ölçüm kayıtları, arıza belirtisinin zamanı ve değişimin büyüklüğü değerlendirmeyi yönlendirmelidir.
Hizmet talebinizi kullanılabilir bilgilerle hazırlayın
Teklif veya servis görüşmesine cihaz etiketi, platformun genel fotoğrafı, kapasite/taksimat bilgisi, normal yük aralığı, dara düzeni ve son kontrol kayıtlarıyla başlayın. Saha erişimini ve test sırasında üretimin nasıl durdurulacağını belirtin. Ağır referans yüklerin taşınması için gereken alan ve ekipman baştan planlansın.
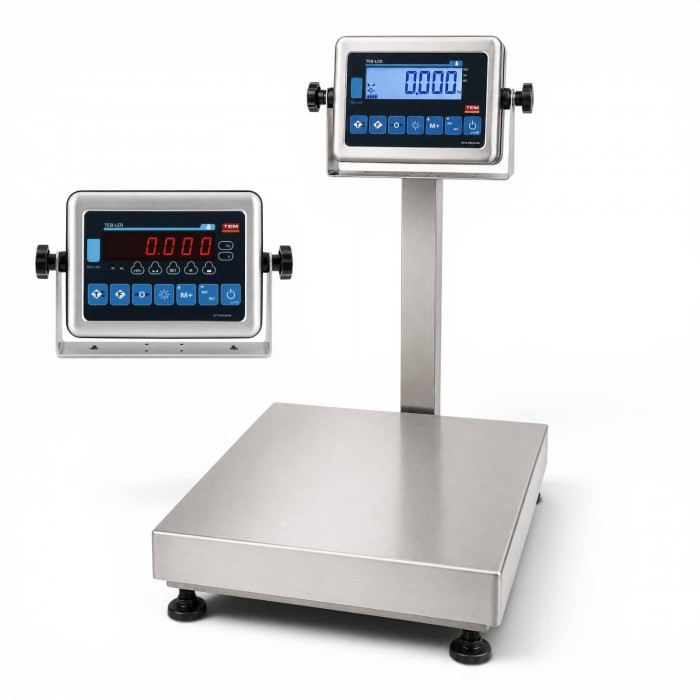
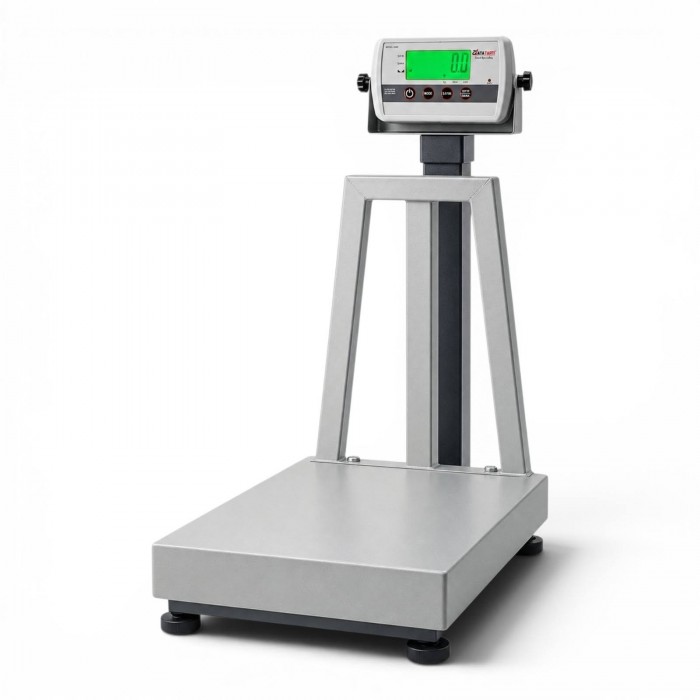
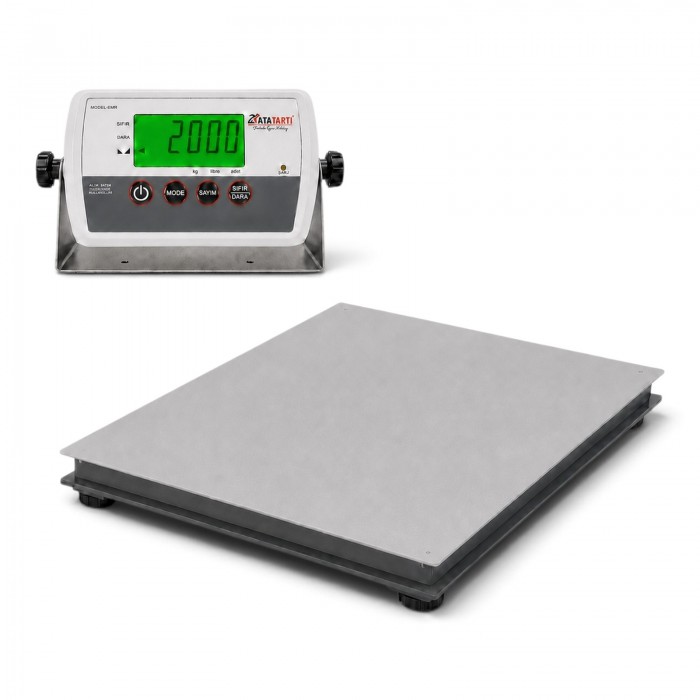
Kalibrasyon hizmetinin ölçüm aralığı, belirsizliği ve yerinde çalışma kapsamı ihtiyacınızla örtüşmelidir; yalnız “akredite” ifadesine bakarak karar vermeyin. Gösterge veya platform değişimi düşünülüyorsa tartım indikatörleri ve elektronik kantar seçeneklerini mevcut tartım görevine göre değerlendirin. Parça değiştirmek, sonuçların uygunluğunu yeniden doğrulama ihtiyacını ortadan kaldırmaz.
Platform, gösterge ve bağlantı düzenini kullanım görevinizle birlikte değerlendirin.
Endüstriyel Terazi Kalibrasyonu Hakkında Sık Sorulan Sorular
Saha kontrolü, sonuç kabulü ve kayıt planında sık karşılaşılan sorular.
Kalibrasyon ile cihaz ayarı aynı işlem mi?
Kalibrasyon, referans yüklerle gösterge arasındaki ilişkiyi belirsizlikle birlikte belirler. Ayar, cihazın gösterimini değiştiren müdahaledir. Ayar sonrası performans yeniden ölçülmeli; öncesi ve sonrası kayıtları ayrı tutulmalıdır.
Ekranda sıfır görünmesi doğru tartımın kanıtı mı?
Sıfır, başlangıç durumunu gösterir; yük altındaki hatayı veya farklı konumların etkisini açıklamaz. Uygun referans yük ve tanımlı test yöntemiyle performans kontrolü gerekir. Dara durumunun da bilinmesi önemlidir.
Tek bir ağırlıkla kontrol yeterli olur mu?
Tanımlı bir ara kontrol için seçilmiş yük yararlı olabilir. Ancak tek sonuç bütün yük aralığını, tekrarlanabilirliği veya köşe etkisini doğrulamaz. Kalibrasyon kapsamı gerçek kullanım ve kabul sınırına göre belirlenmelidir.
Ürün kolisini kalibrasyon ağırlığı olarak kullanabilir miyim?
Kolinin üzerinde yazan nominal miktar veya başka terazide alınan tek sonuç, izlenebilir kalibrasyon yükü yerine geçmez. Referans yükün değeri, belirsizliği ve kullanım durumu hedeflenen test için uygun olmalıdır.
Paletin yeri değişince sonuç değişiyorsa ne yapılmalı?
Yük konumunu ve okumaları kaydedin, etkilenen tartım işini kontrol altına alın ve servis değerlendirmesi isteyin. Bu belirti tek başına loadcell arızasını kanıtlamaz; mekanik ve bağlantı koşulları da incelenmelidir.
Terazi taşındıktan sonra yeniden kontrol gerekir mi?
Yeni zemin, yerleşim ve taşıma etkisi değerlendirilmelidir. Önceki yerdeki sonuçların yeni kullanımı kapsadığı varsayılmamalı; gerekli test veya yeniden kalibrasyon cihaz ve işlem riskine göre planlanmalıdır.
Endüstriyel terazi kaç ayda bir kalibre edilmeli?
Tek bir süre bütün cihazlar için uygun değildir. Kullanım, ortam, hata riski, önceki sonuçlar ve uygulanabilir gereklilikler birlikte değerlendirilir. Kalibrasyon aralığı ile rutin kontrol sıklığı ayrı planlanır.
Kalibrasyon sertifikası yasal muayenenin yerine geçer mi?
Kalibrasyonun ölçüm amacı ile yasal muayene ve uygunluk işlemleri ayrıdır. Sertifika tek başına cihazın bütün yasal kullanım şartlarını karşıladığını göstermez. Kullanımın tabi olduğu güncel gereklilikler ayrıca kontrol edilmelidir.
Taksimat küçükse her küçük miktar güvenle tartılır mı?
Küçük ekran adımı tek başına uygun alt yükü göstermez. Hedef tolerans, tekrarlanabilirlik ve belirsizlik önemlidir. Varsa onaylı Min değeri ile belirli üretim görevi için uygun alt yük ayrı değerlendirilir.
Loadcell veya gösterge değişince eski sonuçlar geçerli kalır mı?
Değişiklik ölçüm zincirini etkileyebilir. Bağlantı ve ayar işlemi sonrasında ilgili kullanım aralığındaki performans yeniden doğrulanmalıdır. Önceki sertifikayla değişen sistemin uygunluğu varsayılmamalıdır.
Kontrol kaydınızda cihaz kimliği, tarih, referans yük, sonuç, kabul sınırı ve işlemi yapan kişi birlikte bulunsun. Ayar yapıldıysa öncesi ve sonrası ayrı kaydedilsin.
Endüstriyel Tartım İhtiyacınızı Birlikte Değerlendirelim
Cihaz etiketini, normal yük aralığını, dara düzenini ve gözlediğiniz sorunu paylaşın.